Laminação BOPP + Hot Stamping: 5 Erros de Ordem de Processo
Laminação BOPP antes ou depois do hot stamping? Veja os 5 erros de ordem de processo e evite bolhas, folhas danificadas e retrabalho em embalagens premium.
A laminação BOPP e o hot stamping podem ser combinados em folhas impressas usadas para produzir cartuchos dobráveis. A ordem de acabamento determina se a folha metálica adere à superfície impressa ou à face exposta do laminado. Para um detalhe metálico exposto, considere laminar primeiro e estampar sobre um filme especificado para essa aplicação. Se o projeto pede a folha sob o laminado, valide essa construção separadamente. Aprove uma amostra feita com os materiais de produção especificados e a sequência completa de acabamento antes de autorizar a tiragem completa.
1. O que cada processo faz
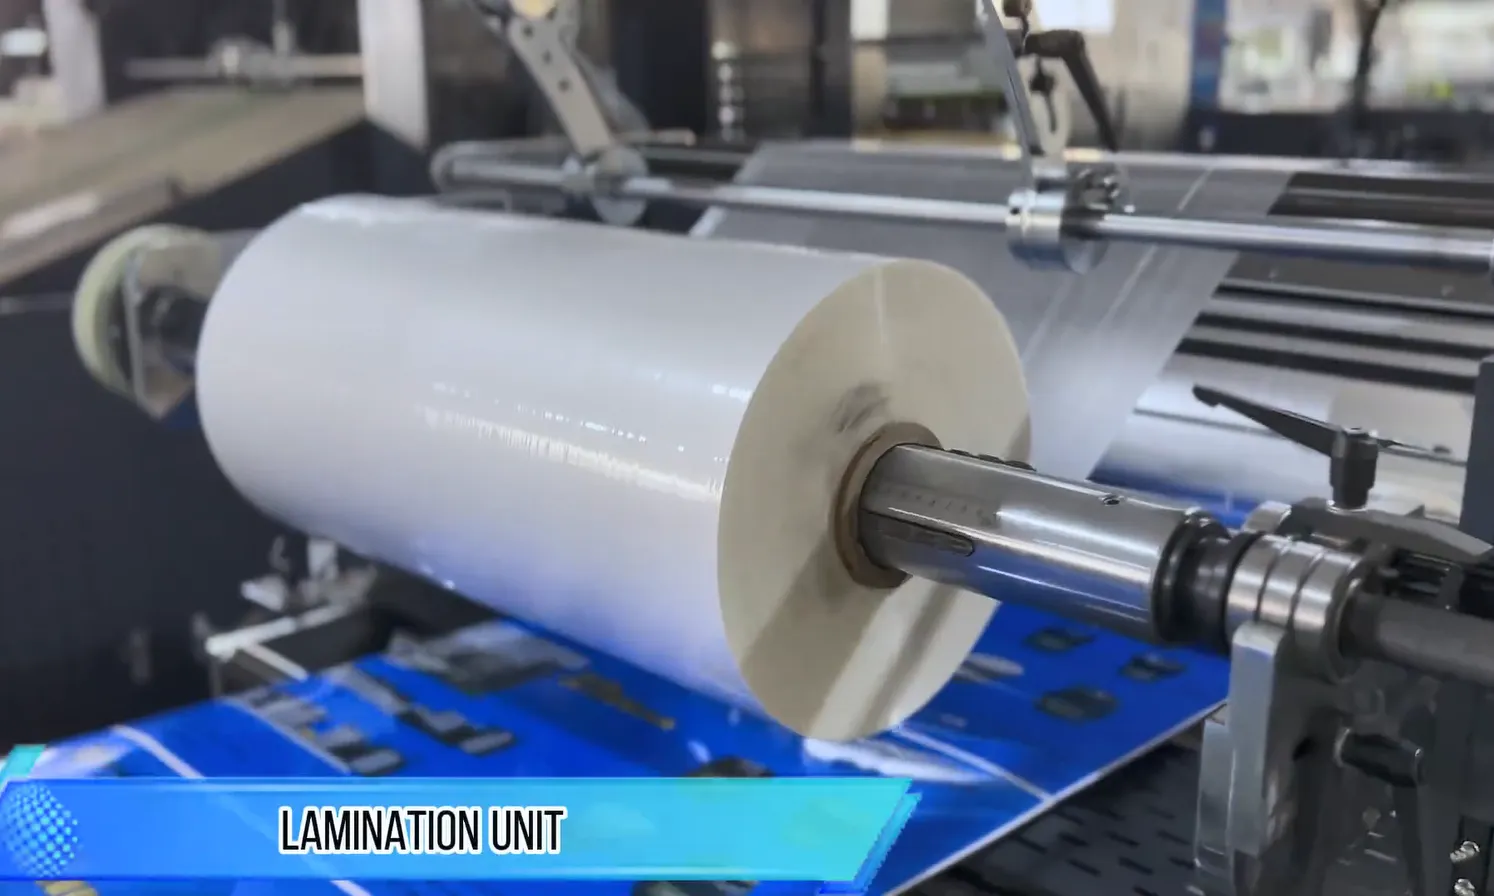
BOPP significa polipropileno biorientado. Na laminação térmica, um filme com adesivo pré-aplicado e ativado por calor é unido à folha impressa. O hot foil stamping usa uma matriz aquecida e pressão para transferir camadas decorativas de um filme portador para a superfície receptora. O filme portador é removido, não faz parte da decoração final. A estampagem plana não cria, por si só, uma imagem em relevo. Um desenho metálico em relevo exige relevo seco (embossing), que pode ser combinado com a transferência da folha em uma única operação usando ferramental adequado.
Este guia trata da laminação térmica BOPP e da estampagem a quente convencional por matriz em folhas impressas e papelão para cartuchos. A laminação úmida usa um processo de aplicação de adesivo diferente; suas instruções de preparo e secagem do adesivo não devem ser aplicadas ao filme térmico pré-revestido.
2. A laminação BOPP deve vir antes ou depois do hot stamping?
Laminar antes do hot stamping coloca a decoração transferida na face exposta do laminado, incluindo qualquer revestimento de superfície. A Derprosa lista compatibilidade com hot stamping para o Matte Premier e recomenda o DL Soft Touch Plus para acabamento pós-laminação. A KURZ também oferece materiais de hot stamping para superfícies laminadas. Esses exemplos comprovam a viabilidade; não comprovam compatibilidade para toda combinação de filme e folha.
Estampar antes de laminar coloca a camada decorativa sob o filme. Trate como uma construção separada que exige confirmação dos fornecedores de materiais. Compare a aparência final e a aderência em toda a área decorada após a laminação, em vez de aprovar a folha na etapa intermediária.
| Sequência | Posição da camada de transferência da folha | O que validar |
|---|---|---|
| Laminar, depois estampar | Na face exposta do laminado | Transferência da folha, aderência e resistência ao atrito; condição do laminado após a estampagem |
| Estampar, depois laminar | Sob o filme | Adequação à sobre-laminação; aparência final e aderência do laminado sobre áreas com e sem folha |
A ordem, isoladamente, não determina qual opção é mais brilhante, mais durável ou menos cara. Compare amostras representativas e cotações para a mesma especificação final.
3. Cinco erros de ordem de processo para verificar
1. Escolher a sequência antes dos materiais
- O que pode dar errado: Uma amostra parece certa, mas a produção usa um papelão, tinta, filme ou folha diferente.
- Por que importa: Mudar a superfície receptora muda aquilo a que a próxima etapa de acabamento deve aderir. Uma amostra bem-sucedida de outro trabalho não valida a sua construção.
- O que fazer: Especifique o papelão, o sistema de impressão, o grau do filme e o grau da folha em conjunto. Envie a arte pretendida, incluindo letras finas e grandes áreas de folha, com material impresso representativo da produção. Registre a sequência aprovada e exija revisão de substituições.
2. Supor que todo laminado BOPP aceita folha
- O que pode dar errado: A folha transfere de forma incompleta ou falha no teste de aderência acordado após a estampagem.
- Causas possíveis: A folha pode ser inadequada para a superfície real do filme, ou as condições de processo podem precisar de ajuste. Aparências semelhantes de brilho, fosco ou soft-touch não comprovam desempenho de acabamento equivalente.
- O que fazer: Peça o grau exato de filme estampável e uma folha recomendada para essa superfície. A MP do Brasil, por exemplo, distingue séries de folha que listam laminados BOPP de séries que exigem testes preliminares adicionais. Não substitua uma folha apenas porque a cor combina.
Para estampar após a laminação, confirme a especificação da superfície exposta do filme, incluindo qualquer revestimento superior. O lado adesivo do filme adere à impressão; não é a superfície que recebe a folha. Siga as orientações de manuseio do fornecedor e verifique a contaminação. Se a transferência for ruim, investigue a configuração completa em vez de diagnosticar a energia de superfície apenas pela aparência.
3. Copiar a temperatura e a pressão de outro trabalho
- O que pode dar errado: A qualidade da transferência ou da superfície laminada muda quando o trabalho vai para outra prensa ou roda em outra velocidade.
- Por que importa: A temperatura é apenas parte da configuração. Tempo de contato, pressão, grau da folha e tipo de máquina também importam. A orientação LS da API dá faixas de temperatura típicas diferentes por categoria de prensa e exige confirmação específica da aplicação. Essas faixas não são uma receita universal para BOPP.
- O que fazer: Use a orientação atual do filme e da folha para estabelecer uma configuração de teste. Registre os ajustes de laminação separadamente dos ajustes de estampagem. Para a estampagem, registre o ajuste de temperatura, o ajuste de impressão, a velocidade de operação e o tempo de contato onde forem ajustáveis de forma independente, junto com os detalhes do equipamento e da matriz. Tempo de contato é o tempo em que a matriz aplica calor e pressão à folha. Registre velocidade e tempo de contato separadamente onde a prensa oferece os dois controles; não presuma que a mesma velocidade de operação dá o mesmo tempo de contato em prensas diferentes. A descrição do projeto de platina da BOBST ilustra por que as características de contato da máquina importam.
Mude uma variável por vez durante testes controlados e siga o procedimento de configuração do fabricante do equipamento. Se a estampagem distorcer ou borbulhar visivelmente o laminado, pare e revise os limites do material e as condições de contato. Aumentar o calor não substitui a confirmação de compatibilidade. Aprove o resultado no material já laminado antes de liberar a produção.
4. Aprovar a folha antes da sequência completa de acabamento
- O que pode dar errado: Uma folha intermediária passa na inspeção, mas uma etapa posterior muda sua aparência ou revela uma aderência fraca.
- O que fazer: Guarde amostras após a impressão, a laminação e a estampagem para identificar quando um defeito aparece primeiro. Verifique a secagem da tinta ou a cura UV conforme os requisitos do fornecedor da tinta. Antes da operação seguinte, siga também as instruções dos fornecedores de filme e adesivo para resfriamento, desenvolvimento da aderência e qualquer tempo de espera exigido. Não presuma que todo adesivo térmico exige cura química ou que um único tempo de espera serve para todos os sistemas.
Se o descolamento remover tinta junto com o laminado, identifique onde a falha ocorreu: entre o laminado e a tinta, dentro da tinta ou do revestimento do papelão, ou entre a camada impressa e o papelão. A remoção da tinta, isoladamente, não comprova que o adesivo de laminação está com defeito. O FAQ de laminação térmica da Chicago Laminating explica como uma aderência mais forte entre laminado e tinta pode expor uma aderência mais fraca entre tinta e substrato.
Para bolhas na laminação BOPP, primeiro verifique se elas já estavam presentes antes da estampagem. A presença delas, isoladamente, não prova que a temperatura de estampagem foi excessiva. Compare áreas afetadas e não afetadas e peça ao fornecedor que revise as interfaces e as condições de processo relevantes.
5. Deixar a aceitação final para a entrega
- O que pode dar errado: Uma folha plana visualmente aceitável desenvolve problemas durante a conversão ou o manuseio posterior.
- O que fazer: Aprove amostras nas etapas de corte e vinco, dobra e colagem pretendidas. Combine como serão julgadas as bordas da folha, letras finas, grandes áreas sólidas, registro, bolhas visíveis e resistência ao manuseio. Verifique se as abas de colagem são papelão exposto ou superfície laminada e confirme o adesivo e a construção escolhidos. Onde for exigido teste de aderência ou de atrito, especifique o método, o condicionamento da amostra, o momento do teste e os critérios de aceitação.
Trabalhos com múltiplos acabamentos precisam considerar a conversão posterior. A PostPress destaca a importância do planejamento de laminado, folha, adesivo e área de colagem na produção de pastas de apresentação; use isso como lembrete para revisar as áreas equivalentes da sua construção de cartucho.
Mantenha uma amostra de referência aprovada junto com a especificação do trabalho e retenha os registros de material e processo para reimpressões.
4. Equipamento para acabamento combinado
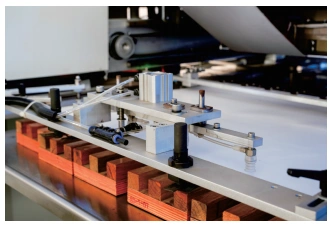
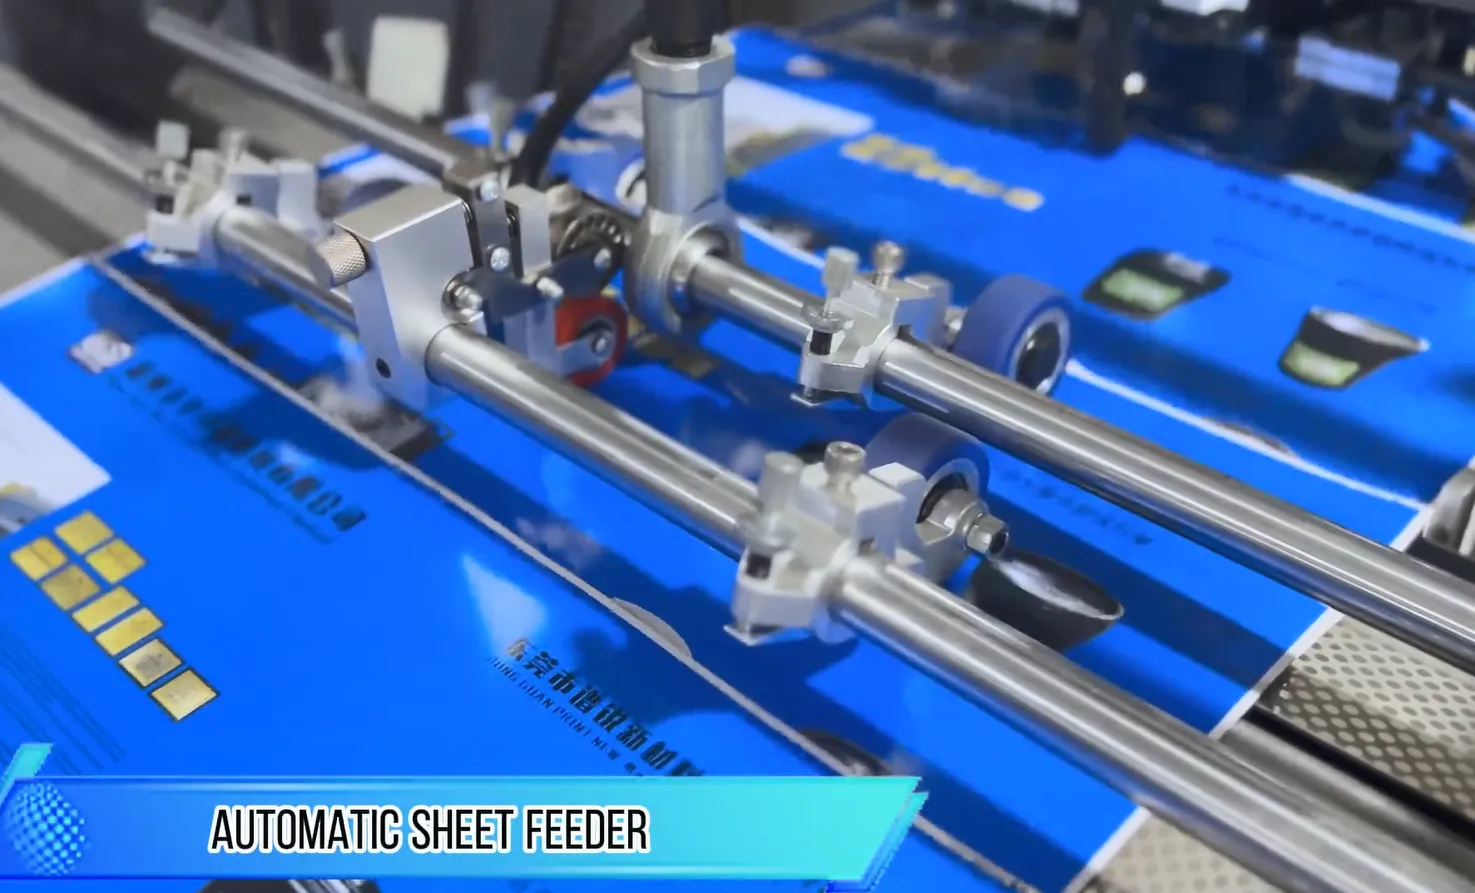
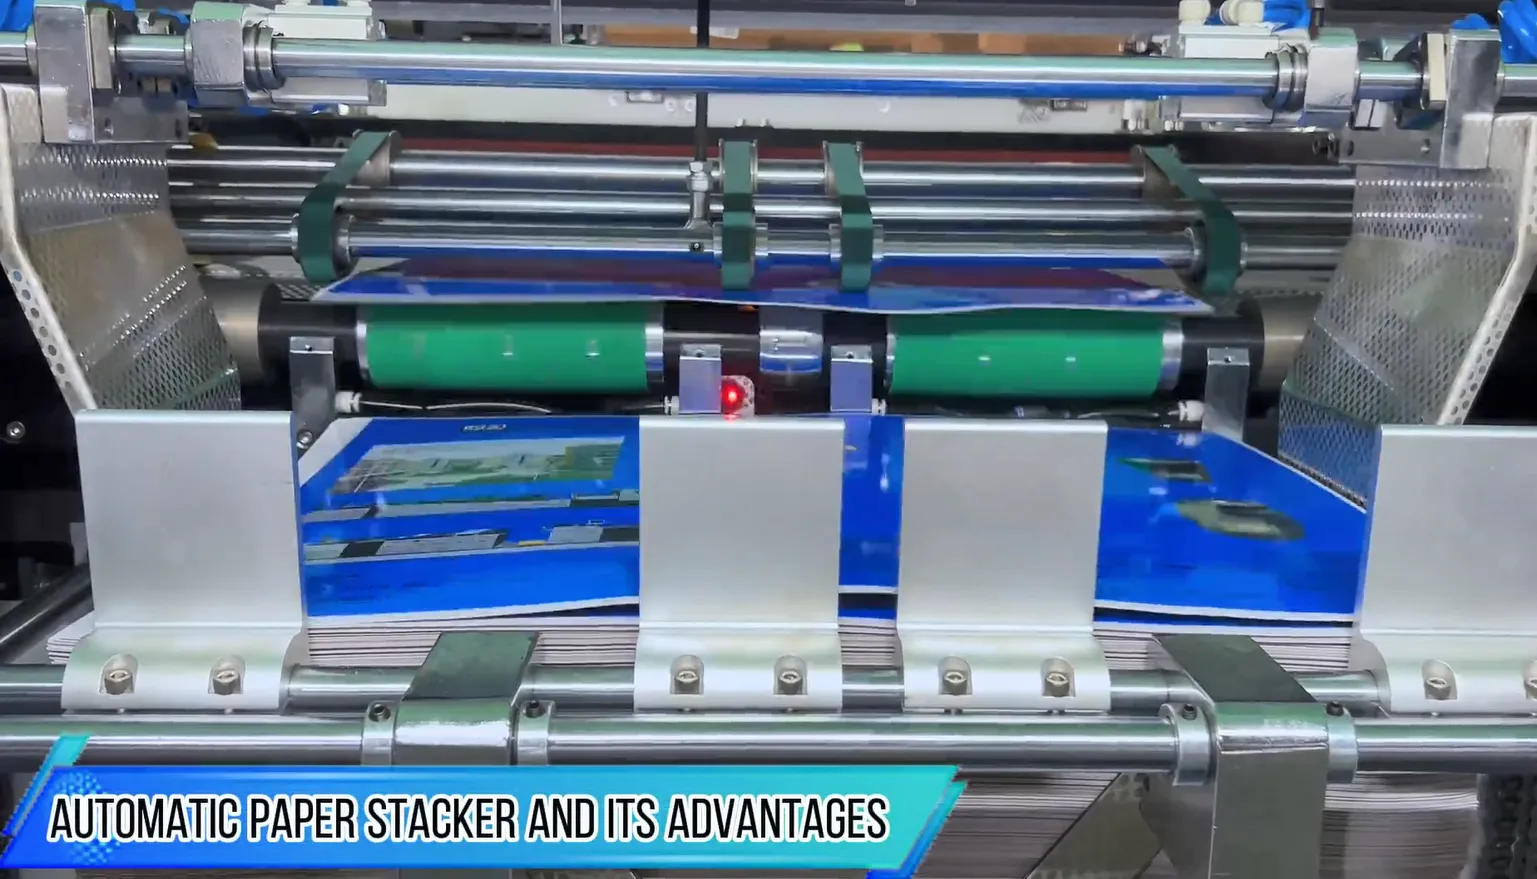
As decisões de sequência ainda precisam ser executadas por equipamentos que mantenham temperatura, pressão e tempo de contato de forma consistente. A laminadora térmica automática YFMA-850 e a máquina de hot stamping servo automática JXZC-95 da SAGLIN são as duas estações de acabamento relevantes para essa combinação; a JXZC-95 usa controle servo de pressão e um dispositivo anti-dupla-alimentação por pré-sucção para dar consistência à estampagem. O equipamento sozinho não corrige uma sequência errada: confirme a ordem de processo, os materiais e os ajustes em conjunto, e solicite uma configuração compatível com seu substrato e acabamento reais.
5. Prepare uma cotação de acabamento comparável
Dê a cada fornecedor a mesma especificação:
- Grau e espessura do papelão, sistema de impressão, detalhes de tinta ou toner e requisitos de secagem ou cura.
- Grau, espessura, acabamento e sistema adesivo do filme, mais o grau e a cor propostos da folha.
- Arte, cobertura da folha, detalhes finos, posições de dobra e sequência de acabamento pretendida.
- Quantidade, layout de folha, requisitos de equipamento e cada etapa de acabamento pela qual a amostra de aprovação deve passar.
- Métodos de inspeção, amostra de referência e requisitos de aprovação de substituição de material.
Peça ao fornecedor que identifique qualquer combinação de material não validada na cotação. Revise a amostra final e a especificação em conjunto antes de fechar a produção.
6. Perguntas frequentes
As perguntas que as convertoras mais fazem ao planejar laminação BOPP e hot stamping combinados:
É possível estampar a quente sobre laminação BOPP?
Sim, com a combinação certa de filme, folha e processo. Laminados foscos e soft-touch costumam aceitar melhor a folha; superfícies brilhantes exigem uma folha formulada para esse acabamento. Peça documentação de adequação e valide em folhas representativas da produção.
É possível laminar sobre folha estampada a quente?
Trate como uma construção separada que exige aprovação própria. O filme térmico ancora melhor na impressão e no papelão do que sobre a superfície metálica da folha, o que pode causar descolamento nas bordas. Confirme com os fornecedores e inspecione aparência e aderência após a laminação.
O hot stamping sempre cria uma imagem em relevo?
Não. A estampagem plana transfere a decoração sem criar, por si só, relevo. Para uma imagem metálica em relevo, especifique relevo seco (embossing) ou ferramental combinado e valide a sequência no material selecionado.
Quanto tempo as folhas impressas em UV devem esperar antes da laminação?
Não existe um tempo de espera universal. Verifique se a tinta atingiu a condição de cura exigida para a operação seguinte e siga qualquer intervalo de pós-cura ou condicionamento especificado. A espera, isoladamente, não comprova cura UV adequada; a cura UV não deve ser confundida com evaporação de solvente.
Precisa de uma sequência de acabamento para laminação BOPP e hot stamping?
Receba uma recomendação para a combinação YFMA-850 e JXZC-95, compatível com seu substrato e ordem de acabamento.
Solicitar cotação
