Hot Stamping: Os 7 Defeitos Mais Comuns e Como Resolver
Domine os três parâmetros que definem a qualidade da stampagem a quente, aprenda a escolher o foil certo para cada substrato e elimine de vez os sete defeitos que mais desperdiçam material no acabamento.
O hot stamping transforma uma embalagem comum em objeto de desejo — mas é também o acabamento mais sensível a erros de parametrização. A maioria dos defeitos nasce de temperatura, pressão ou tempo de contato mal ajustados. Este guia reúne as faixas de referência, os critérios de escolha do foil e a solução dos 7 defeitos mais comuns.
1. Por que o hot stamping agrega valor às embalagens
Acabamentos metálicos elevam a percepção de qualidade — e o consumidor paga mais por isso. Para a gráfica, o hot stamping cobra margem premium, diferencia o portfólio e funciona sobre papel couché, cartolina, kraft, labels e impressos laminados. O outro lado é a sensibilidade: quando um parâmetro sai da faixa, o resultado é refugo — e foil desperdiçado custa caro.
2. Como funciona o hot stamping: princípio e terminologia
Uma matriz aquecida (magnésio, latão ou cobre) pressiona um foil multicamadas contra o substrato: o calor ativa a camada de liberação, o adesivo funde e só o desenho da matriz transfere. No Brasil o processo aparece como hot stamping, stampagem a quente ou estampagem a quente — sinônimos. E atenção: hot stamping não é embossing, que deforma o papel sem transferir material; os dois podem ser combinados no relevo com hot stamping.
3. Temperatura, pressão e tempo de contato
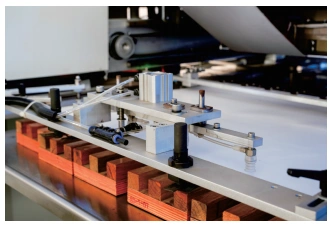
A qualidade é governada pelo triângulo dourado — temperatura, pressão e tempo de contato (dwell time) — que são interdependentes: aumentar um permite reduzir outro. A maioria dos defeitos se resolve ajustando esses três fatores antes de suspeitar do equipamento ou do foil.
Temperatura é o parâmetro mais influente e o mais mal calibrado: o visor mede o elemento de aquecimento, não a face da matriz — perdem-se 5 a 20 °C no percurso térmico. Confirme com um termômetro infravermelho e use a tabela abaixo como ponto de partida (a ficha técnica do foil é a referência obrigatória):
| Substrato | Faixa de temperatura (°C) | Dwell inicial (s) | Observação |
|---|---|---|---|
| Papel não couché / offset | 95–115 | 1,0–1,5 | Acima disso, o papel amarelece e o adesivo espalha |
| Papel couché / cartolina | 110–125 | 0,8–1,2 | Faixa mais comum em embalagens premium |
| Papel kraft | 120–135 | 1,2–1,8 | Fibras ásperas pedem mais pressão e temperatura |
| Compósito PET / etiquetas | 140–160 | 0,8–1,2 | Foil precisa ser formulado para baixa energia superficial |
| Impresso laminado BOPP / verniz UV | 110–130 (com foil especial) | 1,0–1,5 | Foil comum não adere — ver seção 4 |
Faixas de partida para matrizes de latão em prensas planas semiautomáticas. Em automáticas de cadência alta, o dwell real é mais curto — compense trabalhando no topo da faixa de temperatura. Em prensas rotativas, com tempo de contato de milissegundos, as faixas sobem para 150–210 °C. Sempre validar com o TDS do fabricante do foil.
Pressão: trabalhe entre 0,4 e 0,6 MPa (4 a 6 kgf/cm²), ajustando pela área da matriz. Pressão também conduz calor — excesso borra bordas tanto quanto temperatura alta. Mais importante que o valor é a uniformidade: teste com papel-carbono nos quatro cantos do platô.
Tempo de contato (dwell): comece em 1 a 2 s e reduza até a transferência começar a falhar, voltando 0,2 s acima. Tempo excessivo espalha adesivo nas bordas e reduz produtividade.
Método: altere um parâmetro por vez, em incrementos pequenos, e registre cada combinação — em meses você monta uma base por cliente e substrato que elimina o retrabalho de setup.
4. Escolhendo o foil: metálico, pigmentado ou holográfico
O foil para hot stamping não é um produto único: escolha a família certa e, dentro dela, a formulação de adesivo certa para o seu substrato.
Foil metálico
Dourado, prateado e cores metálicas — o clássico do luxo. Acabamento espelhado e ótima cobertura em áreas sólidas e textos finos. É a escolha padrão para rótulos de vinho, cosméticos e capas de livros.
Foil pigmentado
Cores opacas (branco, preto, vermelho, cores vivas) sem efeito metálico. Essencial sobre papéis escuros ou kraft, onde tinta comum não tem cobertura suficiente e o metálico não é desejado.
Foil holográfico
Padrões de difração que mudam com o ângulo de visão — arco-íris, microestruturas, efeitos de segurança. Forte demanda em embalagens de tecnologia, bebidas premium e documentos com requisito antifalsificação.
Além dessas, foils foscos, acetinados e perolados ampliam o repertório do luxo silencioso. A pegadinha que mais gera refugo é a compatibilidade foil × superfície: impressos com laminação BOPP ou verniz UV têm baixa energia superficial e o adesivo comum não ancora — use foil formulado para baixa energia e respeite o limite térmico do filme de laminação.
Na compra e no armazenamento: confira o prazo de validade (foil dura cerca de 12 meses), guarde em local climatizado e documente o par fornecedor + código que funciona no seu setup.
Antes da máquina: preparando a arte para o hot stamping
Parte do refugo nasce no arquivo, não na prensa. Regras essenciais: 7–8 pt mínimo de tipografia, cor spot a 100% (sem tons nem gradientes), elementos vetorizados e pelo menos 3 mm de distância do corte e da vinca.
5. Os 7 defeitos mais comuns do hot stamping — e como resolver
Esta é a seção que recomendamos imprimir e fixar ao lado da máquina. Cada defeito aparece como o operador o vê na folha, com a causa raiz mais provável, a primeira verificação — o teste mais rápido que confirma ou descarta a causa — e a correção, na ordem em que vale a pena aplicá-las, do ajuste mais simples ao mais trabalhoso.
| Defeito (como aparece) | Causa raiz mais provável | Primeira verificação | Correção |
|---|---|---|---|
| 1. Não transfere — o desenho sai falhado, sem brilho, ou o foil sobe inteiro com o transportador | Temperatura real na matriz abaixo da faixa (perda de 5–20 °C entre o visor e a face); pressão insuficiente; foil vencido; substrato com energia superficial baixa; camada de tinta cristalizada (tinta com secante em excesso, comum em impressos que esperaram muito para o acabamento) | Termômetro infravermelho na face da matriz: compare com o visor antes de mexer em qualquer ajuste | Suba 5 °C por tentativa; confira o prazo do foil; teste com papel-carbono se a pressão chega uniforme à área do desenho; se a tinta cristalizou, pré-passe as folhas a quente sem foil para romper a camada antes de estampar |
| 2. Bordas borradas — o desenho transfere, mas “escorre” para fora do traço; textos finos entopem | Temperatura alta demais, pressão excessiva ou tempo de contato longo — o adesivo liquefeito espalha além da matriz | O visor está acima do topo da faixa do TDS? O defeito apareceu depois de subir temperatura ou pressão? | Reduza a temperatura primeiro (é a variável mais provável); se persistir, alivie a pressão ou encurte o dwell em 0,1 s |
| 3. Foil rasgado — a fita de foil rompe durante a corrida e para a produção | Tensão de bobinagem do foil mal regulada (alta demais); rota de passagem com componente farpado ou desalinhado; foil com emenda malfeita | Onde a fita rompe — na saída da bobina ou na rebobinadeira? A resposta separa problema de tensão de problema de rolete | Reduza a tensão da rebobinadeira; inspecione pinças e roletes da rota do foil; descarte emendas da bobina antes de alimentar a máquina |
| 4. Transferência desigual — um lado da folha sai perfeito, o outro falhado | Platô fora de paralelo (desalinhamento de 0,05 mm já é suficiente); matriz mal fixada ou com sujeira atrás | Papel-carbono nos quatro cantos do platô, uma ciclagem e compare a intensidade das marcas | Nivele o platô nos pontos de ajuste (cunhas ou parafusos excêntricos); limpe e remonte a matriz |
| 5. Manchas / aparência “queimada” — áreas com brilho irregular, halos ou descoloração do substrato | Temperatura oscilando durante a tiragem (controlador PID ou termopar com mau contato); umidade no substrato; verniz ou tinta do impresso não totalmente curados | Acompanhe o termômetro por 30–60 s: oscilação acima de ±5 °C indica problema de controle térmico, não de ajuste de processo | Verifique o termopar e a fixação da resistência; condicione o papel ao ambiente da sala antes de estampar; confirme o tempo de cura do verniz com o fornecedor da tinta |
| 6. Duas folhas coladas — folhas duplas entram juntas e são estampadas uma sobre a outra | Folhas com carga eletrostática; pilha de alimentação muito alta; separador de folhas desregulado | O defeito piora em dias secos e some em dias úmidos? É a assinatura clássica de eletricidade estática | Reduza a altura da pilha; ajuste o ventosa/soprador da alimentação; em ambientes secos, umidificadores resolvem a estática; em máquinas servo, ative o dispositivo de pré-sucção anti-dupla folha |
| 7. Diferença entre áreas da mesma folha — o centro estampa bem, as bordas saem fracas (ou o contrário) | Distribuição de calor irregular na placa térmica; matriz de grande formato com massa térmica desigual; setup feito antes da máquina estabilizar | Meça com o termômetro o centro e os quatro cantos da matriz: um mapa térmico de 5 pontos revela a distribuição em um minuto | Aguarde 10–15 minutos de aquecimento antes do primeiro teste; compense com folgas de aquecimento; para formatos grandes, prefira matrizes de latão: mais espessas e estáveis sob calor prolongado, mantêm o plano da matriz melhor que o magnésio |
Regra de ouro do diagnóstico: mude um parâmetro por vez e teste 10 folhas antes de tirar conclusões.
Note que seis dos sete defeitos nascem de parâmetros ou setup — não de falha de máquina. Um oitavo sintoma fica de fora de propósito: o deslocamento progressivo durante a tiragem (a arte sai perfeita e de repente começa a deslocar) é desregistro mecânico e pede manutenção, não ajuste de parâmetro.

6. Como escolher a máquina de hot stamping
Quando o volume cresce e o mix se amplia, o limite deixa de ser o operador e passa a ser o equipamento. As três gerações — manual, pneumática e automática servo — diferem em velocidade, formato e consistência; veja a comparação completa no guia Máquina de Hot Stamping: Manual vs. Pneumática vs. Automática. Em resumo, o que a servo vende é consistência — a JXZC-95 entrega 40 t com controle servo, formato de 800 × 530 mm, 26 ciclos/min e pré-sucção anti-dupla folha, atacando justamente os defeitos nº 4 e nº 6 da seção 5.

JXZC-95 · Máquina Automática Servo de Hot Stamping
- 40 toneladas de pressão com controle servo — repetibilidade de transferência em produção contínua
- Formato 800 × 530 mm, até 26 ciclos/min com alimentação automática
- Pré-sucção anti-dupla folha: separa as folhas antes da esteira e elimina o refugo por colagem
7. Perguntas frequentes sobre hot stamping
As dúvidas que mais recebemos de gráficas avaliando ou operando estampagem a quente:
Qual a temperatura ideal para hot stamping?
Não existe uma temperatura única: ela depende do substrato e do foil. Como referência de partida, use 95–115 °C para papéis não couché, 110–125 °C para papel couché e cartolina, 120–135 °C para papéis kraft e 140–160 °C para compósitos de PET. Ajuste sempre de 5 em 5 °C e confirme a faixa exata na ficha técnica (TDS) do fabricante do foil.
Hot stamping ou cold stamping: qual escolher?
O hot stamping usa matriz aquecida e entrega brilho metálico superior, bordas mais nítidas e compatibilidade com substratos difíceis — além de permitir o relevo combinado. O cold stamping aplica o foil com adesivo UV ativado por luz, sem calor, dentro da própria linha de impressão, e é mais indicado para tiragens muito longas de rótulos adesivos e filmes flexíveis. Como regra prática: abaixo de ~2.000 peças, trabalhos com relevo ou substratos difíceis favorecem o hot stamping; em rotulagem flexível de altíssimo volume, o cold stamping pode compensar. Uma terceira via — o foil digital, com adesivo reativo ao toner aplicado em linha digital — cobre as tiragens curtíssimas e a personalização variável, sem matriz e sem setup.
Posso estampar em impresso laminado com BOPP ou com verniz UV?
Pode — mas não com foil comum. Laminação BOPP e verniz UV curado criam superfícies de baixa energia em que o adesivo padrão não ancora: o foil aparentemente transfere bem e depois “solta” em horas ou dias. Use foil formulado para baixa energia superficial e respeite o limite térmico do filme de laminação — aquecer demais deforma o BOPP. Faça sempre o teste de fita (tape test) em amostra antes de liberar a tiragem.
Quanto custa estampar uma folha em hot stamping?
Não existe um valor único: o custo por folha combina quatro componentes — consumo de foil (proporcional à área estampada mais o avanço entre folhas), tempo de máquina, amortização da matriz e mão de obra de setup. Em tiragens curtas, a matriz domina o custo — por isso o preço unitário cai rápido com o volume; em tiragens longas, dominam foil e tempo de máquina. Para precificar, some o custo de setup dividido pela tiragem ao custo variável por folha e valide a margem contra o valor percebido do acabamento premium.
Como solicitar uma cotação de máquina de hot stamping?
Reúna três informações antes de acionar o fornecedor: os formatos máximos que você precisa estampar, os substratos mais usados no seu mix e o volume médio por pedido. Com esses dados, a equipe técnica da SAGLIN indica o nível de automação adequado (manual, pneumática ou automática servo) e encaminha a proposta comercial pelo formulário de contato.
O hot stamping recompensa quem o trata como processo de engenharia: parâmetros documentados, defeitos diagnosticados pela aparência da folha e equipamento capaz de repetir a condição certa em cada tiragem. Quer entrar no mercado de estampagem a quente ou saltar de manual para automática? Fale com nossos engenheiros.
Pronto para dominar o hot stamping?
Receba a avaliação de adequação da sua linha e a cotação da máquina certa para o seu mix de produção.
Solicitar Avaliação Gratuita
