Bolhas na Laminação BOPP: 5 Causas Raiz e Como Eliminá-las de Vez
Bolhas depois da laminação BOPP térmica raramente são aleatórias — forma, localização e momento apontam para uma falha de processo. Veja as 5 causas raiz e as correções que as eliminam.
Bolhas na laminação estão entre os defeitos pós-impressão mais visíveis — transformam folhas e caixas vendáveis em retrabalho. Para gráficas que usam filme BOPP térmico em uma laminadora de rolo aquecido, a causa raramente é aleatória: forma, localização e momento da bolha apontam para uma falha de processo.
1. Que tipo de bolha você vê?
O jeito mais rápido de resolver bolhas na laminação é classificar o defeito antes de mexer nos ajustes. Bolhas grandes, bolhas pequenas e densas e bolhas de borda podem parecer iguais para o cliente, mas geralmente vêm de falhas diferentes na gráfica.
Bolhas grandes e isoladas — ar retido por velocidade excessiva, baixa pressão de nip, alimentação irregular, poeira, pó anti-maculatura ou mau contato entre filme e folha.
Bolhas pequenas e densas — baixa transferência de calor, umidade alta, tinta ou verniz que bloqueia a adesão, ou micro-gaseificação da superfície da folha.
Bolhas de borda — pressão desigual, folhas encurvadas, encolhimento do filme, umidade na borda ou desequilíbrio de tensão na saída do rolo aquecido.
Bolhas onduladas na direção da máquina — um risco, sulco ou partícula no rolo de pressão deixa uma folga onde o ar não é expelido; o defeito se repete no perímetro do rolo.
Registre onde as bolhas aparecem, se são constantes ou intermitentes e se aumentam após uma mudança de velocidade ou de bobina. Um mapa de defeitos simples elimina a adivinhação antes de afetar um lote inteiro.
2. Padrão de bolha → causa → correção
Use esta referência rápida para estreitar a causa antes de mexer nos ajustes:
| Padrão de bolha | Causa mais provável | Primeira verificação | Ação corretiva |
|---|---|---|---|
| Bolhas pequenas redondas, aleatórias | Pressão de nip insuficiente | Filme indicador de pressão à esquerda, centro e direita | Aumentar pressão; nivelar os rolos |
| Bolhas só de um lado | Distribuição de pressão desigual | Comparar marcas de pressão esquerda vs direita | Equilibrar pressão dos cilindros; checar desgaste de rolamento |
| Bolhas grandes perto das bordas | Superaquecimento do adesivo ou ar retido | Medir temperatura do rolo nas bordas | Reduzir temperatura; reduzir velocidade |
| Bolhas nas áreas de tinta pesada | Tinta não seca ou camada grossa | Verificar tempo de secagem após a impressão | Aumentar peso de cobertura; prolongar secagem |
| Bolhas onduladas na direção da máquina | Resíduo ou sulco no rolo de pressão | Inspeção visual da superfície do rolo | Limpar rolo; substituir se danificado |
| Bolhas pequenas densas, independente do ajuste | Umidade no papel | Medir umidade do papel | Secar/acondicionar papel; controlar umidade |
O padrão da bolha aponta a falha — classifique antes de ajustar.
3. As 5 causas raiz por trás dos defeitos de laminação BOPP
1. Temperatura baixa demais. O filme BOPP térmico precisa de calor para ativar o adesivo. Se a temperatura do rolo está baixa, ou o calor não chega à linha de colagem, o adesivo flui só parcialmente — deixando pontos fracos onde as bolhas permanecem. Meça a superfície do rolo com um pirômetro de contato: qualquer zona com mais de ±5°C do setpoint aponta para uma resistência ou termopar falhando.
2. Velocidade rápida demais. A velocidade muda o tempo de contato. Folhas que passam pelo nip rápido demais não deixam o ar sair antes de o filme fechar sobre a superfície, e o adesivo tem menos tempo para molhar tinta texturizada ou cartão revestido.
3. Umidade alta demais. Papel e cartão absorvem umidade do ar da gráfica. Durante a laminação aquecida, o excesso de umidade expande ou migra, criando bolhas pequenas, névoa ou colagem fraca. Papel acima de 8% de umidade é problemático para a maioria dos adesivos — armazene o estoque a 45–55% de umidade relativa.
4. Pressão desigual. A pressão força filme, adesivo, tinta e folha em contato próximo. Muito baixa, e o ar fica nos pontos baixos; desigual na largura, e as bolhas se concentram de um lado ou em faixas repetidas. Verifique o nip com filme indicador de pressão à esquerda, centro e direita — as três marcas devem ser idênticas.
5. Combinação de materiais errada. Cobertura de tinta pesada, tinta de secagem lenta, pó anti-maculatura, verniz, papel texturizado ou um grau de filme errado podem reduzir o contato do adesivo — e o estresse de encolhimento térmico pode levantar o filme após o resfriamento. Quando os mesmos ajustes funcionam em um trabalho e falham em outro, cheque a combinação de materiais.
4. Como eliminar bolhas controlando o processo
Mude uma variável por vez, rode um teste curto, confira o resultado e anote o ajuste.
- Temperatura: suba em pequenos passos quando a colagem parece fraca ou aparecem bolhas pequenas densas — evite superaquecer, que causa encurvamento, mudança de brilho, rugas ou encolhimento excessivo.
- Velocidade: reduza quando houver ar retido; depois que o defeito sumir, suba a velocidade com cuidado e inspecione cada etapa.
- Pressão: confira a pressão do nip em toda a largura e procure folgas laterais ou áreas de rolo gastas.
- Umidade: acondicione folhas e filme em área estável; evite folhas frias, úmidas ou recém- chegadas.
- Material: verifique combinações de filme, tinta, verniz e folha antes de tiragens longas.
Use esta checklist para diagnóstico rápido:
| Etapa de diagnóstico | Alvo técnico | Ação corretiva |
|---|---|---|
| Checar temperatura do rolo | ±5°C em toda a largura | Ajustar zona; checar resistência/termopar |
| Checar pressão do nip | Marcas iguais à esquerda/centro/direita | Nivelar rolos; equilibrar cilindros |
| Medir umidade do papel | < 8% | Acondicionar estoque; controlar 45–55% UR |
| Verificar secagem da tinta | Totalmente seca antes da laminação | Prolongar secagem; reduzir espessura do filme de tinta |
| Inspecionar superfície do rolo | Sem resíduo ou corrosão | Limpar ou retificar o rolo |
5. Um exemplo YFMA-850 de calor e pressão estáveis
Considere uma convertora laminando folhas de caixa na laminadora automática térmica YFMA-850. O trabalho usa filme BOPP térmico, folhas de até 850×1050 mm, rodando até 80 m/min — com aquecimento eletromagnético sustentando resposta de temperatura estável no ponto de colagem.
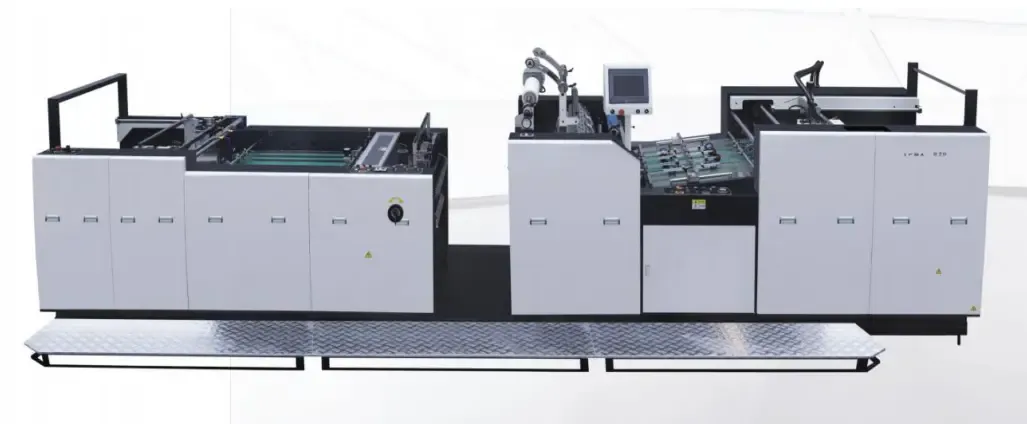
Bolhas pequenas densas aparecem em um trabalho de alta cobertura. Em vez de culpar o filme, o operador confere o acondicionamento da folha, reduz a velocidade, verifica a pressão do rolo em toda a largura e deixa o aquecimento EM estabilizar antes de testar de novo. Se as bolhas somem em velocidade menor e pressão correta, a causa raiz é tempo de contato ou transferência de calor — não o filme. Para o comprador, o ponto não é só a velocidade máxima: é se a laminadora mantém calor e pressão estáveis sob condições reais de trabalho.
6. Perguntas frequentes sobre bolhas na laminação
As dúvidas que os operadores de laminação mais fazem:
Por que as bolhas aparecem depois que a folha sai boa?
Bolhas tardias geralmente vêm de umidade, colagem fraca ou estresse de encolhimento durante o resfriamento — a folha parece boa quente, depois mostra bolsões de ar quando os materiais contraem ou o vapor retido se move.
Como o operador sabe se o problema é temperatura ou pressão?
Problemas de temperatura aparecem como defeitos finos e largos ou colagem fraca em áreas de tinta pesada. Problemas de pressão aparecem como mudanças de um lado a outro, bolhas de borda ou padrões repetidos que combinam com a zona de contato do rolo.
Temperatura mais alta sempre elimina as bolhas de ar?
Não. Ela ajuda quando a ativação do adesivo está baixa, mas não resolve sujeira, umidade, incompatibilidade grave de tinta ou pressão desigual — e calor demais pode criar novos defeitos.
Por que mudar uma variável por vez?
Mudar vários ajustes ao mesmo tempo esconde a causa real. Um método passo a passo isola se o problema é transferência de calor, tempo de contato, pressão, umidade ou combinação de materiais.
Bolhas raramente são aleatórias — elas seguem a temperatura, velocidade, pressão, umidade e material que você alimenta no processo. Classifique o padrão, mude uma variável por vez e registre o resultado. A SAGLIN Machinery projeta equipamentos de acabamento superficial para a realidade produtiva brasileira — envie tipo de filme, tipo de folha, cobertura de tinta e ajustes atuais para uma análise de amostra.
Ainda lutando contra bolhas na laminação?
Envie uma amostra — tipo de filme, tipo de folha, cobertura de tinta, tamanho e ajustes atuais — e receba uma análise técnica antes da próxima tiragem.
Solicitar Análise de Amostra
