Corte de Papel para Embalagem Alimentícia: 6 Verificações
Comprimentos irregulares, papel enrugado e pilhas desalinhadas não se resolvem apenas com velocidade. Estas seis verificações ajudam a preparar o corte de bobina em folhas de papel para embalagem alimentícia e a definir um teste representativo com o material.
Folhas com comprimentos irregulares, papel enrugado e pilhas desalinhadas podem transformar um trabalho de corte simples em paradas recorrentes e produção rejeitada. Ao trabalhar com papel para embalar hambúrguer, papel resistente à gordura e papel revestido com PE, a primeira pergunta não é apenas a que velocidade a máquina opera. É se o material, a configuração de corte e o sistema de saída funcionam em conjunto.
Estas seis verificações ajudam os conversores a preparar a produção de bobina em folhas, identificar os requisitos antes de encomendar equipamentos e definir, em comum acordo, um teste representativo com o material.
Corte de papel para embalagem alimentícia: verificações essenciais
| Verificação | Sinal de alerta | O que verificar antes da produção |
|---|---|---|
| 1. Material e revestimento | Curvatura inesperada, resíduos ou mudanças no manuseio | Tipo de papel, gramatura, estrutura do revestimento e amostras representativas |
| 2. Desbobinamento e guiamento | Rugas, desvio das bordas ou alimentação instável | Condição da bobina, controle de tensão e alinhamento da banda |
| 3. Lâminas e bordas de corte | Desfiamento, pó ou cortes incompletos | Condição das lâminas, limpeza e regulagem aprovada pelo fabricante |
| 4. Dimensões e registro | Variação de comprimento, falta de esquadro ou impressão fora de posição | Tolerância dimensional, esquadro e requisitos de posicionamento da impressão |
| 5. Separação e empilhamento | Folhas aderidas entre si, bordas que flutuam ou pilhas irregulares | Eletricidade estática, curvatura, ajustes de saída e critérios de aceitação da pilha |
| 6. Produção aproveitável | Velocidade indicada alta, mas com paradas frequentes | Folhas aprovadas, rejeitos e interrupções durante um teste representativo |
Seis verificações para preparar o corte de papel para embalagem alimentícia com critérios definidos, em vez de depender de tentativa e erro.
1. Identifique o substrato e o revestimento
Comece pela especificação real do material, não por uma denominação genérica como “papel para hambúrguer”. Papel resistente à gordura não é necessariamente revestido com PE, e resistência à gordura não significa automaticamente resistência à umidade. Os materiais compostos de papel e plástico também podem se comportar de forma diferente dos papéis sem revestimento.
Confirme o tipo de revestimento, qual face é revestida, a largura e o diâmetro da bobina e as dimensões do tubete. Para materiais revestidos ou laminados, informe tanto a gramatura do papel-base quanto a gramatura total do material, quando disponíveis. Inclua amostras do tipo de papel que será utilizado: um substituto de maior gramatura não permite determinar como um papel leve para embalagem será alimentado ou empilhado.
Verifique separadamente a documentação do fornecedor para o uso previsto em contato com alimentos. A capacidade de corte não comprova a adequação ao contato com alimentos, a reciclabilidade ou a compostabilidade. Essas alegações exigem documentação comprobatória própria.
2. Verifique a tensão de desbobinamento e o guiamento da banda
Rugas e desvios laterais podem começar antes de o papel chegar às facas. Inspecione as bobinas quanto a bordas danificadas, bobinamento irregular e deformações. Em seguida, verifique se o conjunto de desbobinamento é adequado às dimensões das bobinas previstas.
A tensão deve manter a banda sob controle sem deformá-la desnecessariamente. Não existe uma regulagem única adequada a todas as gramaturas, revestimentos ou condições de bobina. Siga o procedimento de preparação do fabricante da máquina e avalie a alimentação com o material que será usado na produção.
Verifique o alinhamento ao longo de todo o percurso da banda, em vez de tentar compensar todos os problemas na saída. Se várias bobinas forem processadas em conjunto, teste essa configuração: a alimentação bem-sucedida de uma única bobina não comprova a estabilidade da produção com múltiplas bobinas.
3. Inspecione as lâminas e as bordas de corte
Bordas desfiadas, excesso de pó e cortes incompletos exigem inspeção, não um aumento imediato de velocidade ou pressão. Lâminas desgastadas ou danificadas, resíduos e regulagem incorreta são causas possíveis; identifique a causa antes de alterar os ajustes.
Inspecione, limpe ou ajuste lâminas e componentes de alimentação somente após a parada segura e o isolamento das fontes de energia, seguindo os procedimentos do fabricante.
Durante o teste, verifique se as folhas se separam por completo, se as bordas são uniformes e se há danos ao revestimento ou resíduos. Utilize o método de corte e a regulagem das lâminas especificados para a máquina e o material, e confirme a qualidade do corte antes de aumentar a velocidade de produção.
4. Defina as dimensões das folhas e o registro da impressão
Especifique a largura e o comprimento finais, a variação dimensional aceitável e o esquadro antes de aprovar a produção. Uma folha pode atingir o comprimento desejado e ainda ser inadequada se os cantos não estiverem em esquadro.
Para papéis de embalagem impressos, estabeleça se a arte permite um posicionamento aleatório ou exige o corte em uma posição definida dentro de cada repetição da impressão. Uma padronagem decorativa repetida pode ter requisitos diferentes dos de um logotipo ou mensagem que precisa permanecer centralizado.
O guiamento de borda controla a posição lateral da banda. Sincronizar o corte transversal com a repetição impressa exige um sistema adequado de registro entre impressão e corte; confirme essa capacidade separadamente. O EPC, por si só, não determina em que ponto de cada repetição impressa o corte transversal será realizado.
Meça folhas consecutivas do teste e repita as verificações durante a operação. Uma primeira folha aprovada não comprova que a precisão será mantida ao longo da produção.
5. Avalie a eletricidade estática, a separação e o empilhamento
Folhas leves podem aderir umas às outras, flutuar durante a saída ou formar pilhas irregulares. A eletricidade estática é uma possível causa, mas curvatura, condição do material, fluxo de ar e ajustes de saída podem produzir sintomas semelhantes.
Observe como as folhas deixam a seção de corte, se separam e se acomodam. Defina em comum acordo o que caracteriza uma pilha aceitável: bordas alinhadas, altura de pilha que permita o manuseio e separação confiável para contagem ou acondicionamento.
Se forem propostas medidas antiestáticas, confirme quais dispositivos estão incluídos e se são adequados à aplicação, em vez de presumir que fazem parte da configuração padrão. Mantenha as superfícies de saída e de acondicionamento limpas, conforme os procedimentos de manuseio da instalação. Mesmo folhas bem cortadas precisam ser protegidas contra contaminação e danos após o corte.
6. Valide a produção aproveitável com o material real
Velocidade mecânica máxima não é o mesmo que produção comercializável. Uma regulagem que aumenta a velocidade indicada, mas causa paradas frequentes ou pilhas de baixa qualidade, pode resultar em menos folhas aprovadas.
Realize um teste representativo com o papel, o revestimento, as dimensões de folha e o número de bobinas de desbobinamento previstos. Registre a produção aprovada, as verificações dimensionais, a qualidade das bordas, a condição das pilhas, os rejeitos e as interrupções ao longo de um período de teste previamente acordado.
Defina os critérios de aceitação antes do teste. Guarde as amostras aprovadas como referência para as produções seguintes. Isso oferece ao comprador e ao fornecedor uma base mais clara para avaliar a capacidade do que apenas um número de velocidade.
Quando avaliar a HKS-1400
Se o seu processo começa com bobinas jumbo e termina com folhas empilhadas para embalagem, vale avaliar a HKS-1400, cortadora automática de bobinas. A página do produto da SAGLIN inclui papel para hambúrguer, papel revestido e materiais compostos de papel e plástico entre as aplicações.
As especificações publicadas incluem largura máxima de corte de 1.400 mm, comprimentos de corte de 100–700 mm e seis posições de desbobinamento. A página informa faixa de gramatura de 14–400 g/m², precisão de corte de ±0,3 mm e velocidades reais de corte de 40–160 ciclos/min. Ciclos por minuto não devem ser convertidos diretamente em folhas por minuto.
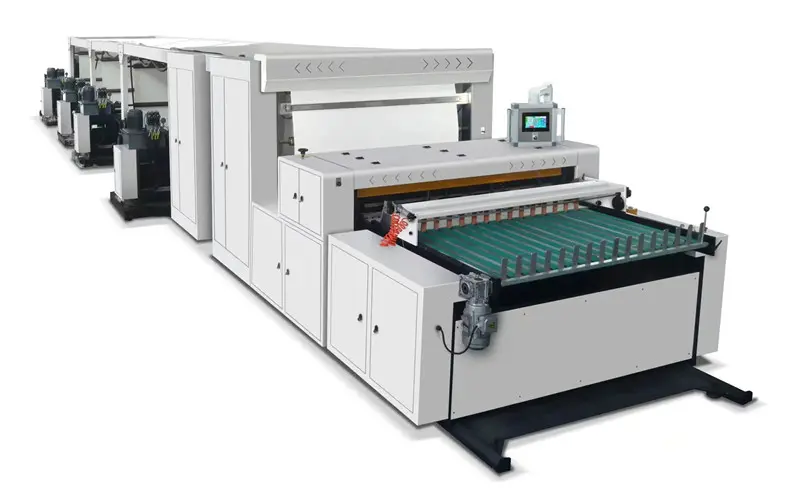
Esses valores publicados não são garantias de desempenho simultâneo. Confirme o número de bandas permitido e a carga total de corte para o seu material; seis posições de desbobinamento não comprovam que seis bandas possam ser processadas na gramatura máxima indicada.
Pergunte à SAGLIN o que a precisão declarada de ±0,3 mm abrange e sob quais condições de material, formato e operação ela é medida. Não presuma que esse valor também especifique o esquadro ou a precisão do registro entre impressão e corte. Combine um teste com amostras e avalie os resultados conforme os seus critérios de aceitação. Confirme separadamente a capacidade de registro entre impressão e corte, se necessária.
Para outros critérios de seleção de equipamentos, consulte nosso guia para escolher entre cortadora de bobinas e refiladora.
Perguntas frequentes
Papel resistente à gordura é o mesmo que papel revestido com PE?
Não. “Resistente à gordura” descreve a resistência à gordura; “revestido com PE” indica um revestimento de polietileno. Confirme a estrutura do material com o fornecedor, em vez de tratar as denominações como equivalentes.
Preciso de corte longitudinal com rebobinamento ou de corte de bobina em folhas?
A escolha depende do produto de saída. O corte longitudinal com rebobinamento produz bobinas mais estreitas. O equipamento de corte de bobina em folhas realiza o corte transversal da banda em folhas e também pode fazer o corte longitudinal nas larguras necessárias.
Quais informações devo enviar antes de solicitar um orçamento?
Envie o tipo de papel, a gramatura, os detalhes do revestimento, a largura e o diâmetro da bobina, as dimensões do tubete, as dimensões finais das folhas, se o material é liso ou impresso, as tolerâncias e a produção necessária. Amostras representativas ajudam a avaliar a adequação.
Vai preparar o corte de papel para embalagem alimentícia?
Envie à SAGLIN a especificação do material, os tamanhos de folha desejados e os requisitos de produção. Solicite uma avaliação da configuração e combine um teste de corte com o material real antes de decidir qual solução atende à sua operação.
Solicitar Avaliação da Configuração
