Cortadora de Bobinas: 7 Problemas de Corte e Como Resolver
Entenda os dois processos de conversão, diagnostique os sete problemas de corte mais comuns e planeje a seleção de materiais e o investimento.
Enrugamento, rebarbas e variação de dimensão reduzem a produção aprovada mesmo quando o equipamento atinge a cadência nominal. Este guia conecta o processo de conversão e os critérios de aceitação a sete verificações práticas de diagnóstico e, em seguida, explica a seleção de materiais e o cálculo de investimento. Comece com evidências de amostras e registros de produção, não com um catálogo genérico.
1. A saída define o processo
Antes de comparar velocidade, pergunte o que alimentará a próxima máquina. Impressoras e formadoras podem receber bobinas estreitas; operações de embalagem podem precisar de folhas empilhadas. Essa diferença muda o equipamento, a movimentação e a inspeção.
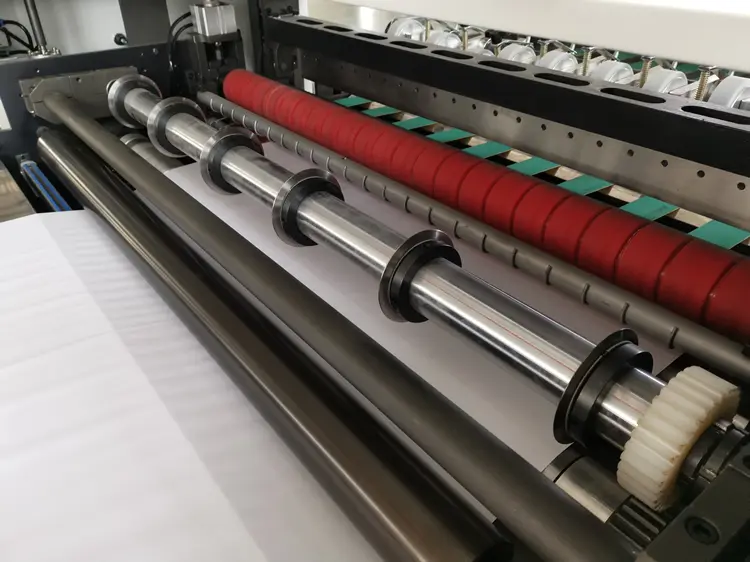
Para converter bobina em folhas, é necessário corte transversal. Para obter rolos menores, é necessário rebobinamento após o corte longitudinal. Comprar apenas pelo nome comercial pode deixar uma dessas funções ausente.
2. Compare os dois processos de conversão
Refiladora rebobinadeira · roll-to-roll
- Bobina de entrada
- Corte longitudinal
- Rebobinamento
- Bobinas estreitas
Cortadora de folhas · roll-to-sheet
- Bobina de entrada
- Avanço da banda / corte longitudinal opcional
- Corte transversal
- Folhas empilhadas
| Processo | Entrada | Saída | Função |
|---|---|---|---|
| Roll-to-roll | Bobina larga | Bobinas estreitas | Refiladora rebobinadeira: corte longitudinal e rebobinamento |
| Roll-to-sheet | Bobina | Folhas planas | Cortadora com corte transversal e empilhamento; longitudinal quando necessário |
| Guilhotina | Folhas já formadas | Folhas refiladas | Corte de pilhas para acabamento |
Confirme a saída no desenho da linha, não apenas no catálogo.
No Brasil, cortadora de bobinas, cortadora e refiladora podem nomear configurações diferentes. Peça confirmação explícita: há eixo de rebobinamento ou entrega de folhas? “Cortadora rotativa” descreve um mecanismo de corte; não significa, por si só, corte e vinco de formas complexas.
3. Lâminas, tensão, EPC e quatro verificações
Estado das lâminas
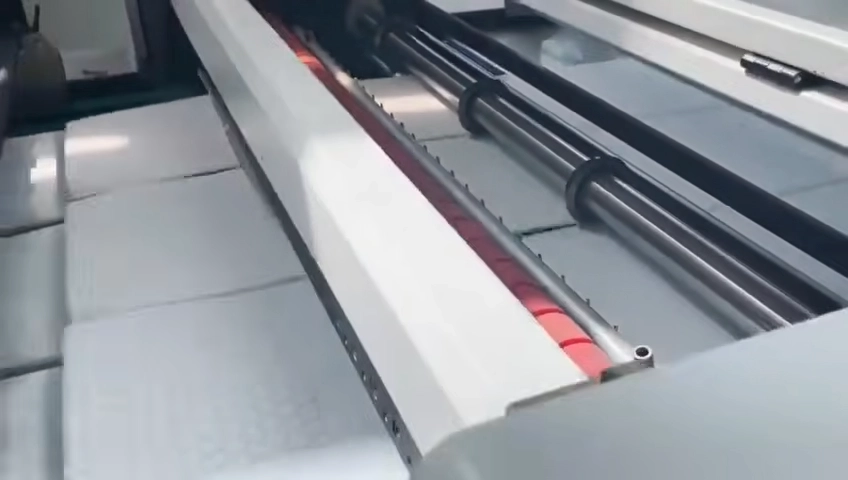
Geometria, afiação, folga e montagem devem corresponder ao material. Pó e rebarba pedem investigação. Antes da inspeção, pare e isole a máquina conforme o procedimento do fabricante.
Controle de tensão
Estabiliza o transporte e, na rebobinadeira, a formação do rolo. Sensores e ajustes dependem da aplicação; taper é uma estratégia possível de rebobinamento, não requisito universal.
Correção de borda (EPC)
Ajuda a controlar a posição lateral da banda. Não garante sozinho largura, comprimento ou registro de impressão; este pode exigir leitura de marcas e controle específico.
Na aceitação, separe quatro verificações: comprimento no sentido do avanço, largura entre cortes longitudinais, esquadro por método acordado e registro entre impressão e corte. Defina tolerâncias, amostragem e instrumentos com o fornecedor, sem transferir um número de uma medição para outra.
Antes de inspecionar lâminas, desobstruir ou acessar ou ajustar componentes protegidos, pare e isole a máquina conforme os procedimentos do fabricante. Nunca inspecione componentes perigosos nem coloque as mãos no percurso da banda em movimento.
4. Seleção e ensaio dos materiais reais
Papel com PE é uma possibilidade de composto, não sinônimo de todo papel antigordura. Barreiras, adesivos, umidade e estrutura alteram atrito, rigidez e comportamento no corte. Não há regra de simplesmente reduzir a tensão para todos os materiais, nem deslaminação inevitável.
Teste amostras reais na configuração proposta. Observe bordas, pó, aderência aos roletes, curvatura e empilhamento, além das medidas. Registre ajustes e critérios de aprovação. Este guia trata da escolha do processo; o guia de preparação de materiais para embalagem alimentícia detalha as verificações do substrato.
5. Consulta rápida de falhas
Use os itens como pontos de investigação, não como causas confirmadas. Compare amostras e ajustes registrados antes de alterar uma variável por vez.
Antes de inspecionar lâminas, desobstruir ou acessar ou ajustar componentes protegidos, pare e isole a máquina conforme os procedimentos do fabricante. Nunca inspecione componentes perigosos nem coloque as mãos no percurso da banda em movimento.
| Sintoma | Possíveis causas | O que verificar primeiro | Direção do ajuste |
|---|---|---|---|
| Rebarbas / pó de papel | Desgaste da lâmina, folga inadequada ou variação do material. | Compare amostras das bordas e registros do material; inspecione lâminas somente após parar e isolar. | Faça manutenção ou ajuste das facas conforme o fabricante e ensaie o material representativo. |
| Variação de largura | Posição das facas, deslocamento lateral da banda ou medição inconsistente. | Confira a largura nos pontos acordados; compare registros de ajuste e indicações do EPC na interface do operador. | Após isolamento seguro, verifique o espaçamento das facas; confirme o guiamento e repita a medição. Confira o que o EPC garante. |
| Variação de comprimento — somente folhas | Deslizamento no avanço (encoder / correia síncrona), tensão instável ou sincronismo do corte transversal. | Compare comprimentos medidos, ajustes de avanço e tensão registrada nos painéis normais de operação. | Peça a pessoal qualificado que verifique avanço e sincronismo conforme o fabricante; repita o ensaio. |
| Desvio de esquadro / marca impressa | Esquadro: alinhamento da banda ou geometria do corte. Registro: leitura de marcas, repetição ou sincronismo. | Meça o esquadro separadamente da distância entre imagem e corte; compare registros de leitura de marcas. | Verifique alinhamento para esquadro e leitura/sincronismo para registro separadamente; EPC sozinho não basta. Veja por que o EPC não basta. |
| Defeitos de rebobinamento — somente rolos | Tensão de rebobinamento inadequada, estado do tubete ou alinhamento. | Examine rolos acabados retirados com segurança; compare ajustes e especificações dos tubetes. | Ensaie a tensão dentro dos limites do fabricante; corrija tubetes ou alinhamento após isolamento. Veja a diferença entre cortadora e refiladora. |
| Pilha desalinhada — somente folhas | Curvatura das folhas, alinhamento da entrega ou ajustes de empilhamento. | Examine pilhas retiradas com segurança e a curvatura; compare os ajustes de entrega. | Verifique entrega e alinhamento após isolamento; ensaie ajustes adequados e confira a pilha. Confira se a HKS-1400 entrega folhas. |
| Enrugamento / rugas | Tensão inadequada, roletes desalinhados ou variação de material/umidade. | Examine amostras retiradas com segurança; compare tensão, alinhamento dos roletes e registros do material. | Ensaie a tensão dentro dos limites do fabricante; corrija o alinhamento dos roletes após isolamento e repita o ensaio. |
6. Especificação de compra e HKS-1400
Envie uma ficha de aplicação igual a todos os fornecedores. Além do formato final, informe os extremos dos materiais e as trocas previstas no turno.
| Condição | Dados para a cotação |
|---|---|
| Bobina de entrada | Largura, diâmetro externo, peso e diâmetro do tubete; limites do desbobinador e movimentação. |
| Produto final | Largura, diâmetro e peso dos rolos de saída; ou largura e comprimento das folhas, altura e organização da pilha. |
| Material | Tipo de papel, gramatura do papel-base e total com revestimentos, espessura e quantidade de bandas simultâneas. |
| Impressão | Repetição, marcas de leitura e requisito de registro entre imagem e corte. |
| Produção aceita | Meta de produto aprovado por turno, refugo, trocas, paradas e capacidade de empilhamento ou retirada dos rolos. |
Compare custo por produto aprovado, incluindo preparação, facas, energia e manutenção. Solicite condições de assistência, peças e treinamento na proposta..
Por exemplo, uma convertora que fornece kraft em rolos para uma formadora deve especificar o rolo acabado e sua compatibilidade com a alimentação seguinte. Já quem vende folhas para envolver alimentos precisa definir formato, apresentação da pilha e retirada sem danificar as bordas. O mesmo papel pode exigir rotas distintas conforme o pedido.
No ensaio de aceitação, inclua partidas, mudanças de formato e amostras em diferentes momentos da produção. Conte apenas peças dentro dos critérios combinados e registre tempo de preparação, descarte e interrupções de entrega. Uma velocidade nominal alta não resolve uma pilha desalinhada ou um rolo que não funciona no equipamento seguinte. Solicite resultados para a sua combinação de substrato e formato, em vez de comparar demonstrações com materiais diferentes.
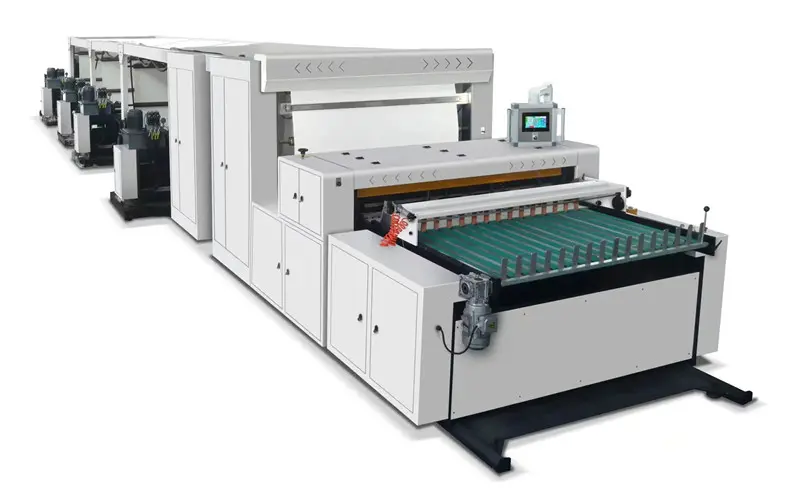
HKS-1400 para produzir folhas
A HKS-1400 da SAGLIN pertence à aplicação roll-to-sheet: transforma bobinas em folhas. Não é uma refiladora rebobinadeira para entregar rolos estreitos.
| Referência | O que confirmar |
|---|---|
| 1400 mm | Largura de trabalho e aproveitamento do formato desejado. |
| 6 estações de desbobinamento | Combinação de materiais, gramatura total e carga permitida por estação. |
| 40–160 ciclos/min | Cadência efetiva conforme material e comprimento de corte; não equivale automaticamente a folhas/min. |
| Corte longitudinal e transversal | Facas circulares longitudinais e corte transversal para formar as folhas. |
| Referência de ±0,3 mm | Grandeza medida, faixa de formatos, material, velocidade e método de ensaio aplicáveis. |
O valor de ±0,3 mm não permite deduzir esquadro ou registro de impressão. Tampouco se deve presumir operação com seis bobinas na gramatura máxima. Valide a combinação completa e a qualidade da pilha em ensaio acordado.
HKS-1400 · Avalie o seu formato
- Informe material, dimensões e produção aprovada desejada.
- Confirme configuração e condições de aceitação na proposta.
7. Investimento, produção aprovada, payback e ROI
Orçe a operação instalada, não apenas a máquina. Além do equipamento, some facas, desbobinamento, movimentação, energia, preparação e manutenção. Solicite cotações detalhadas e custos locais; não assuma que utilidades ou comissionamento estão incluídos.
Produção aprovada = velocidade × minutos planejados × taxa de operação × taxa de qualidade. Use pcs/min ou folhas/min; defina a taxa de operação como tempo de funcionamento dividido pelo tempo planejado, e a taxa de qualidade como peças aceitas divididas pelo total produzido. Valide essas taxas com ensaios e registros de produção; a velocidade nominal não é a produção garantida por turno.
Payback (meses) = investimento total / fluxo de caixa líquido mensal. Essa estimativa simples assume um fluxo de caixa líquido mensal positivo e representativo após os custos recorrentes. Se o fluxo variar, use o fluxo acumulado; fluxo zero ou negativo não fornece um payback finito nessa fórmula.
ROI para um período definido = lucro líquido no período / investimento total (multiplique por 100 para a porcentagem). Informe explicitamente o período e a base de lucro. Lucro não é o mesmo que fluxo de caixa. Inclua refugo, paradas, facas, energia, mão de obra e manutenção no cálculo adequado; nenhum prazo de payback ou retorno é garantido.
8. Perguntas frequentes
Qual a diferença entre cortadora de bobinas e refiladora rebobinadeira?
Os nomes comerciais variam. A refiladora rebobinadeira corta longitudinalmente e rebobina rolos estreitos; uma cortadora roll-to-sheet faz corte transversal e entrega folhas. Confirme a saída especificada.
Uma guilhotina transforma bobina em folhas?
A guilhotina convencional trabalha com folhas já formadas, geralmente em pilhas. Para partir de bobina, procure uma linha com desbobinamento e corte transversal.
O EPC garante precisão e registro de impressão?
Não. O EPC controla a posição lateral da banda. Comprimento, largura, esquadro e registro precisam de critérios de aceitação separados e dos controles adequados à aplicação.
A HKS-1400 entrega bobinas rebobinadas?
Não é essa a aplicação apresentada: a HKS-1400 produz folhas a partir de bobinas. Para rolos estreitos, especifique uma refiladora rebobinadeira.
Como pedir uma cotação adequada?
Envie material, gramatura base e total, dimensões e peso das bobinas, saída desejada, impressão e meta de produção aprovada. Combine ensaio e critérios de aceitação com o fornecedor.
Sua saída será em bobinas ou folhas?
Envie as condições da sua aplicação para discutir configuração, ensaio e cotação com a SAGLIN.
Consultar a equipe técnica
